Deutsch
- English
- Afrikaans
- Català
- Galego
- беларускі
- lugha ya Kiswahili
- አማርኛ
- ភាសាខ្មែរ
- ქართული
- Hausa
- Кыргыз тили
- Kurdî
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- Тоҷикӣ
- O'zbek
- Igbo
- Sundanese
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- ภาษาไทย
- Polski
- 한국어
- Malay
- বাংলা ভাষার
- हिन्दी
- Pilipino
- Türkçe
- العربية
- Indonesia
- تمل
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- Burmese
- ລາວ
- Қазақша
- Euskal
- Română
- Srpski језик
Baumaschinen
Anwendungsfall des Zykloiden-Hydraulikmotors BMR-200 im Drehmechanismus eines 1,5-Tonnen-Minibaggers
I. Hintergrund der Arbeitsbedingungen
Ein 1,5 Tonnen schwerer Mikrobagger, der von einem bestimmten Baumaschinenhersteller entwickelt wurde, wird hauptsächlich für Aufgaben wie das Ausheben von Gruben und das Ausbringen von Dünger in Obstgärten, das Einebnen von Land in Gewächshäusern und das Ausheben kleiner Infrastrukturgräben eingesetzt. Sein Schwenkmechanismus muss die Kernanforderungen erfüllen, darunter sanftes Schwenken bei niedriger Geschwindigkeit, präzise Positionierung und kompakte Installation. Gleichzeitig muss es mit der Leichtbauweise der gesamten Maschine (mit einem Gesamtgewicht von ≤ 1,2 Tonnen) kompatibel sein und häufigen Start-Stopp- und leichten Stoßbelastungen standhalten.
Zuvor verwendete der Schwenkmechanismus dieses Modells einen herkömmlichen Getriebemotor, der Probleme wie Schwenkjitter, schlechte Positionierungsgenauigkeit (mit einem Fehler von mehr als ±10°) und einen großen Installationsraumbedarf aufwies, was die Betriebseffizienz und das Betriebserlebnis erheblich beeinträchtigte.
II. Auswahlschema
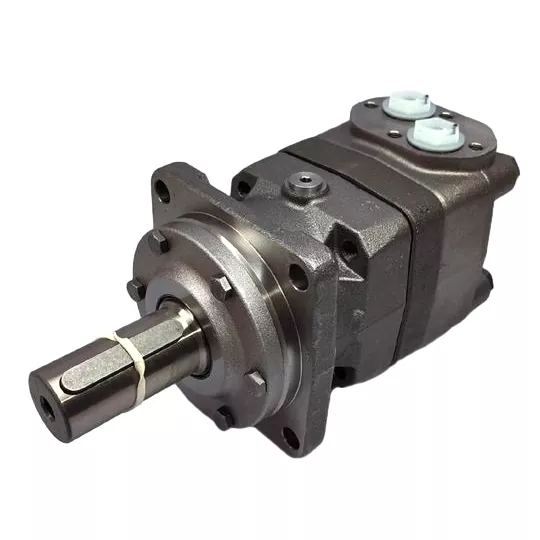
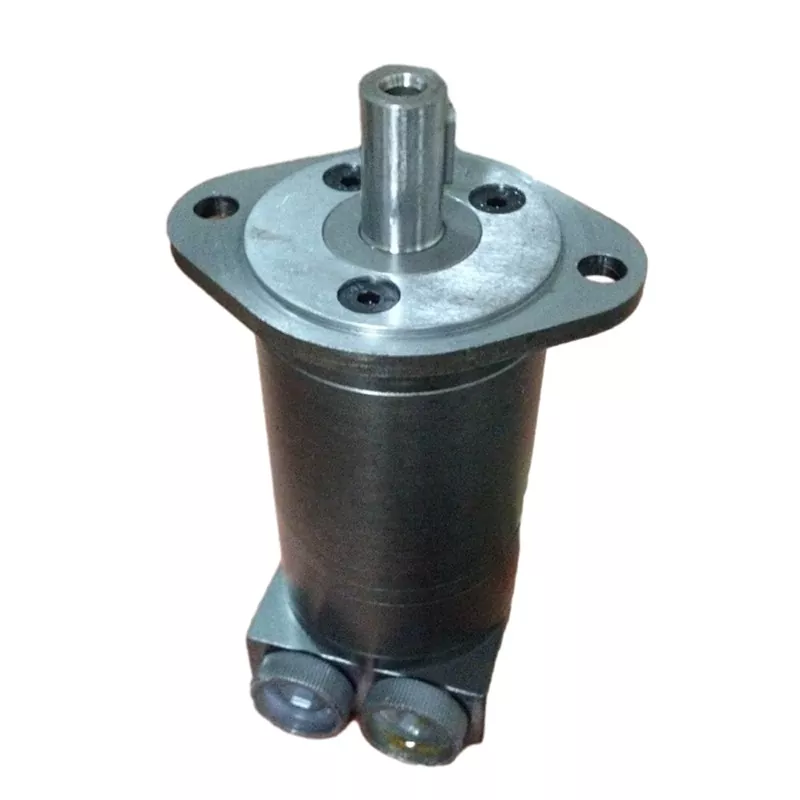
Um die oben genannten Probleme anzugehen, wählte das technische Team schließlich den Zykloiden-Hydraulikmotor BMR-200 als Antriebselement für den Schwenkmechanismus mit den folgenden Kernparametern:
|
Parameter |
Spezifischer Wert |
|
Verschiebung |
203cc/r |
|
Nenndruck |
14 MPa |
|
Kontinuierliches Ausgangsdrehmoment |
369 N·m |
|
Geschwindigkeitsbereich |
5-300 U/min |
|
Passende Rotationsgeschwindigkeit |
0-6 U/min |
|
Gewicht |
9,5 kg |
|
Montagemethode |
Flanschmontage |
III. Systemkonfiguration
1. Hydraulikkreis: Verwenden Sie ein Hydrauliksystem mit einem Nenndruck von 14 MPa und einer Ölpumpe mit einem Durchfluss von 20 l/min, um eine stabile Drehmomentabgabe des Motors sicherzustellen. Fügen Sie Ausgleichsventile und Einweg-Drosselventile hinzu, um eine stufenlose Geschwindigkeitsanpassung und Start-Stopp-Pufferung zu erreichen.
2. Gegendruckkontrolle: Stellen Sie den Gegendruck auf ≤ 4 MPa ein, um Unterdruck-Saugphänomene zu verhindern, wenn der Motor mit hoher Geschwindigkeit dreht. Schließen Sie ein externes Φ8-mm-Ölablassrohr an, um Schäden an der inneren Öldichtung durch übermäßigen Gegendruck zu verhindern.
3. Ölqualitätsstandards: Wählen Sie N68-Verschleißschutz-Hydrauliköl, dessen Ölreinheit auf ISO 18/13-Niveau kontrolliert wird, und statten Sie ein 10-μm-Hochdruckfilterelement aus, um den Verschleiß der internen Zykloidenpaare des Motors durch Verunreinigungen zu reduzieren.
IV. Implementierungsergebnisse
1. Leistungssteigerung: Der Rotations-Start-Stopp erfolgt reibungslos und ohne Jitter, und die Positionierungsgenauigkeit wurde von ±10° auf ±3° optimiert, wodurch die Positionierungsanforderungen von Präzisionsarbeiten in Obstgärten und Gewächshäusern vollständig erfüllt werden; Bei einer Neigungsdrehung um 5° kommt es zu keinem Schleudern oder Blockieren.
2. Platzanpassung: Der BMR-200-Motor verfügt über ein kompaktes Flanschdesign, wodurch der Bauraum im Vergleich zum ursprünglichen Getriebemotor um 25 % reduziert wird und die Anforderungen an die leichte Bauweise von Kleinstbaggern erfolgreich erfüllt werden.
3. Lebensdauer und Zuverlässigkeit: Nach Feldtests 800 Stunden Dauerbetrieb ohne Fehler, wobei die Ausfallrate von monatlich 1,5 auf 0,1 reduziert wurde; Der Wartungszyklus wurde auf 12 Monate verlängert, sodass nur noch der regelmäßige Austausch von Hydrauliköl und Filterelementen erforderlich ist, was die Wartungskosten für Benutzer erheblich senkt.
4. Optimierung des Energieverbrauchs: Der niedrige Anlaufdruck des Zykloidenmotors reduziert den Energieverbrauch des Drehmechanismus im Leerlauf um 18 %. In Kombination mit der energiesparenden Auslegung des gesamten Hydrauliksystems sinkt der Gesamtkraftstoffverbrauch der Maschine im Betrieb um ca. 10 %.
V. Zusammenfassung der Bewerbung
Der Zykloiden-Hydraulikmotor BMR-200 mit seinen Vorteilen niedriger Drehzahl und hohem Drehmoment, kompakter Bauweise und hoher Zuverlässigkeit hat die technischen Herausforderungen des Drehmechanismus des 1,5-Tonnen-Mikrobaggers perfekt gemeistert. Diese Lösung wurde in großem Umfang implementiert und die Marktresonanz ist positiv. Es hat sich zu einem ausgereiften Auswahlschema für den rotierenden Antrieb von Kleinstbaggern entwickelt.
Anwendungsfall des Zykloidenhydraulikmotors BMS-200 im Schreitantrieb eines 1,8 Tonnen schweren Kleinbaggers
I. Hintergrund der Arbeitsbedingungen
1,8-Tonnen-Kleinbagger sind Spezialmodelle, die für Notreparaturen in städtischen Gebieten, für Abrissarbeiten in Innenräumen, für den Grabenaushub in Obstgärten usw. auf engstem Raum konzipiert sind. Das Gesamtgewicht der Maschine muss streng auf ≤1,8 Tonnen begrenzt werden, um den Anforderungen des Aufzugstransports und der Durchfahrt durch enge Gassen gerecht zu werden. Die Hauptschmerzpunkte des Gehmechanismus liegen hauptsächlich in den folgenden drei Aspekten:
1. Hohe Belastungsanforderungen: Es muss ein Fahren mit niedriger Geschwindigkeit und hohem Drehmoment unter schwierigen Straßenbedingungen wie Schotter, Schlamm und Stufen möglich sein. Die Gehgeschwindigkeit sollte 5-15 U/min betragen und die Steigfähigkeit sollte ≥25° betragen. Herkömmliche Getriebemotoren haben ein unzureichendes Drehmoment und neigen zum Durchrutschen und Abwürgen;
2. Beschränkung des Installationsraums: Die Breite des Baggerfahrgestells beträgt ≤1,2 m. Die Antriebskomponenten müssen kompakt ausgelegt sein. Herkömmliche Kolbenmotoren sind zu groß und können nicht an die Leichtbaukonstruktion angepasst werden;
3. Hohe Anforderungen an die Zuverlässigkeit: Die durchschnittliche tägliche Betriebszeit beträgt ≥10 Stunden, mit häufigen Starts, Drehungen und Stößen, und die Öldichtungen herkömmlicher Motoren sind anfällig für Verschleiß, mit einer durchschnittlichen monatlichen Wartungshäufigkeit von 2 Mal, was die Konstruktionseffizienz erheblich beeinträchtigt.
Zuvor verwendete dieses Modell gewöhnliche Getriebemotoren. Während des Einsatzes auf Schotterstraßen im Rahmen von Notreparaturen betrug die Ausfallrate beim Klettern bis zu 30 %, und die Wartungskosten machten 15 % der Betriebskosten der gesamten Maschine aus.
II. Auswahlschema
Als Reaktion auf die oben genannten Probleme wählte das technische Team schließlich den Zykloiden-Hydraulikmotor BMS-200 als Kernkomponente des Schreitantriebs. Die genaue Übereinstimmung seiner Parameter mit den Arbeitsbedingungen ist in der folgenden Tabelle dargestellt:
|
Parameter |
Spezifischer Wert |
Vorteile für die Arbeitsbedingungen |
|
Verschiebung |
195cc/r |
Die Drehmomentabgabe entspricht vollständig der Fahrlast eines 1,8-Tonnen-Baggers und vermeidet Energieverschwendung durch Überkapazität („großes Pferd zieht kleinen Karren“). |
|
Nenndruck |
17 MPa |
Passt sich an den üblichen Druck von 15 MPa in Baggerhydrauliksystemen an und verfügt über eine Druckreserve von 2 MPa zur Bewältigung von Stoßbelastungen. |
|
Kontinuierliches Ausgangsdrehmoment |
455 N·m |
50 % höheres Drehmoment im Vergleich zu Getriebemotoren ähnlicher Größe, sodass die Maschine problemlos eine Steigung von 25° bewältigen kann. |
|
Geschwindigkeitsbereich |
10–600 U/min |
Deckt den Fahrgeschwindigkeitsbereich von 5–15 U/min vollständig ab und gewährleistet eine reibungslose Geschwindigkeitsanpassung ohne Abwürgen. |
|
Radiale Tragfähigkeit |
8 kN |
Kann Radialkräften vom Raupenantrieb ohne zusätzliche Stützlager direkt standhalten, was die Installationsstruktur vereinfacht. |
|
Gewicht |
12 kg |
60 % leichter als herkömmliche Kolbenmotoren, wodurch das Maschinengewicht unter 1,75 Tonnen bleibt, um den Transportanforderungen von Aufzügen gerecht zu werden. |
|
Montagemethode |
Direkte Flanschverbindung |
Kann direkt an die Antriebsachse angeschlossen werden, wodurch Kupplungen entfallen und der Bauraum um 30 % reduziert wird. |
III. Systemkonfiguration
1. Entwurf zur Optimierung des Hydraulikkreislaufs
Es wird ein variables Hydrauliksystem mit 15 MPa und konstantem Druck eingesetzt, das mit einer Zahnradpumpe mit 35 l/min kombiniert ist und eine synchrone Druckversorgung für die beiden Motoren (einen für jede Seite des Gehmechanismus) gewährleistet. Am Öleinlass des Motors ist ein bidirektionales Ausgleichsventil + Überlastungsventil installiert, um ein Schleudern beim Bergabfahren zu verhindern. Das Überdruckventil lässt den Druck bei Steinschlägen automatisch ab und schützt so das interne Zykloidenpaar des Motors. Es wird ein Gegendruck von ≤ 3 MPa eingestellt und ein externes Ölablassrohr mit einem Durchmesser von 10 mm angeschlossen, um zu verhindern, dass ein übermäßiger Gegendruck zu Schäden an der Öldichtung führt.
2. Schutz- und Versiegelungsverbesserung
Die Abtriebswelle verfügt über eine doppellagige Dichtungsstruktur mit Doppellippenrahmen, Öldichtung und Staubdichtung, die wirksam verhindert, dass Kies und Erde in das Motorinnere gelangen.
3. Ölflüssigkeits- und Filterspezifikationen
Wählen Sie N68-Verschleißschutz-Hydrauliköl, das für Betriebstemperaturen von -10℃ bis 65℃ geeignet ist; Rüsten Sie sich mit einem 20-μm-Ölsaugfilter + einem 10-μm-Hochdruckfilter aus und halten Sie die Ölreinheit auf ISO 18/13-Niveau, um den Verschleiß des Strömungsverteilungsmechanismus des Motors durch Verunreinigungen zu reduzieren.
IV. Implementierungsergebnisse
1. Deutliche Verbesserung der Betriebsleistung
Die Gehauffahrt verläuft reibungslos und rutscht nicht, und die Steigfähigkeit wurde von ursprünglich 20° auf 25° erhöht, wodurch die Straßenbedingungen für kommunale Notfallreparaturen und Obstgartenarbeiten vollständig erfüllt werden. Der Synchronisationsfehler der beiden Motoren beim Lenken beträgt ≤ 2 %, und der Wenderadius der Karosserie wurde auf 1,5 m reduziert, was die Flexibilität bei der Demontage in Innenräumen um 40 % erhöht.
2. Bemerkenswerte Verbesserung der Zuverlässigkeit und Lebensdauer
Nach Tests vor Ort lief ein einzelner Motor 800 Stunden lang ununterbrochen ohne Ausfall. Die Wartungshäufigkeit wurde von zweimal im Monat auf einmal im Quartal verlängert, was zu einer Reduzierung der jährlichen Wartungskosten um 65 % führte; Die Lebensdauer der Öldichtung wurde von ursprünglich 300 Stunden auf 1000 Stunden verlängert, wodurch die Ausfallzeiten für Wartungsarbeiten deutlich reduziert wurden.
3. Energieverbrauch und Leichtbau entsprechen den Standards
Im Vergleich zu herkömmlichen Getriebemotoren konnte der Energieverbrauch des Schreitantriebs um 15 % gesenkt werden. In Kombination mit der insgesamt energiesparenden Bauweise der Maschine ist der Kraftstoffverbrauch pro Stunde im Betrieb um 0,8 Liter gesunken. Die Leichtbauweise des Motors trägt dazu bei, das Gesamtgewicht der Maschine auf 1,75 Tonnen zu begrenzen, sodass sie direkt mit einem Aufzug mit einer Tragfähigkeit von 2 Tonnen transportiert werden kann, wodurch die Einsatzszenarien im Innenbereich erweitert werden.
V. Zusammenfassung der Bewerbung
Der Zykloiden-Hydraulikmotor BMS-200 mit seinen Kernvorteilen hohes Drehmoment, geringe Größe und hohe Zuverlässigkeit hat die technischen Herausforderungen beim Lenkantrieb von 1,8-Tonnen-Kleinbaggern erfolgreich gemeistert. Diese Lösung wurde in Massenproduktion hergestellt und hat eine Marktzufriedenheitsrate von 98 % erhalten, was sie zum Maßstab für die Auswahl des Lenkantriebs von Kleinbaggern macht.
Anwendungsfall des zykloidalen Hydraulikmotors BMT-310 im Antrieb des Arbeitsgeräts eines 1-1,5 Tonnen schweren Kleinladers
I. Hintergrund der Arbeitsbedingungen
Der 1-1,5-Tonnen-Kleinlader wird hauptsächlich zum Be- und Entladen von Lagergütern, zum Transport von landwirtschaftlichem Material und zur Handhabung kleiner Infrastrukturhilfsmaterialien usw. verwendet. Das Arbeitsgerät (Heben und Wenden der Schaufel) ist der zentrale Führungsmechanismus der gesamten Maschine und muss drei Kernanforderungen erfüllen:
1. Starke Lastanpassungsfähigkeit: Die maximale Last der Schaufel beträgt ≤ 1,5 Tonnen. Während des Betriebs hält es häufig Stoßbelastungen beim Heben und Wenden stand, was eine stabile Drehmomentabgabe des Antriebselements ohne Blockierungs- oder Abwürgephänomene erfordert.
2. Präziser und flexibler Betrieb: Die Ausrüstung wird hauptsächlich in engen Lagerhäusern, Gewächshäusern usw. eingesetzt und muss eine präzise synchrone Steuerung des Anhebens und Wendens des Eimers erreichen, um Materialverschüttungen zu vermeiden, und erfordert gleichzeitig eine schnelle Reaktionsgeschwindigkeit, um die Betriebseffizienz zu verbessern;
3. Kompakter Einbauraum: Die gesamte Maschine muss leicht sein (das Gesamtgewicht beträgt ≤ 2,5 Tonnen), und die Struktur des Antriebselements muss kompakt sein und für die schmale Einbauanordnung des Laderfahrgestells geeignet sein.
Zuvor nutzte dieses Modell ein mechanisches Übertragungsschema aus Hydraulikzylinder und Pleuelstange, das offensichtliche technische Probleme aufwies: Erstens war die Synchronisierung des Anhebens und Wendens der Schaufel schlecht, mit einem Fehler von bis zu 8 %, und die Rate des Materialverschüttens war hoch; Zweitens war die Getriebestruktur komplex und anfällig für Probleme wie Pleuelverschleiß und Ölzylinderlecks, mit einer durchschnittlichen täglichen Wartungshäufigkeit von 1 Mal. Drittens war der Anlaufdruck hoch, und selbst beim Betrieb ohne Last war immer noch eine große Betätigungskraft erforderlich, was zu einer hohen manuellen Arbeitsintensität führte.
II. Auswahlschema
Als Reaktion auf diese Schwachstellen wählte das technische Team den Zykloiden-Hydraulikmotor BMT-310 als zentrales Antriebselement des Arbeitsgeräts des Laders. Die genaue Übereinstimmung seiner Parameter mit den Anforderungen der Betriebsbedingungen ist in der folgenden Tabelle dargestellt:
|
Parameter |
Spezifischer Wert |
Vorteile für die Arbeitsbedingungen |
|
Verschiebung |
310 ccm/U |
Die Drehmomentabgabe entspricht vollständig der Last einer 1,5-Tonnen-Löffel, wodurch Energieverschwendung vermieden wird. |
|
Nenndruck |
17 MPa |
Passt sich an den üblichen Druck von 15 MPa in Baggerhydrauliksystemen an und verfügt über eine Druckreserve von 2 MPa zur Bewältigung von Stoßbelastungen. |
|
Kontinuierliches Ausgangsdrehmoment |
775 N·m |
40 % höheres Drehmoment im Vergleich zu herkömmlichen Zylinder-Gestänge-Antrieben, was ein kraftvolles Wenden unter Volllast gewährleistet. |
|
Geschwindigkeitsbereich |
10–400 U/min |
Deckt den Arbeitsgeschwindigkeitsbereich von 5–30 U/min für Arbeitsgeräte ab und unterstützt die stufenlose Geschwindigkeitseinstellung. |
|
Startdruck |
≤ 1,5 MPa |
Niedriger Startdruck, einfache Bedienung, reduziert die Arbeitsintensität des Bedieners. |
|
Gewicht |
18 kg |
Das leichte Design trägt dazu bei, das Maschinengewicht unter 2,3 Tonnen zu halten und verbessert so die Mobilität auf der Baustelle. |
|
Montagemethode |
Direkte Flanschverbindung |
Kompakte Struktur, reduziert den Installationsraum um 25 %, erfordert keine Änderung der ursprünglichen Montagestruktur. |
III. Systemkonfiguration
1. Entwurf des Hydraulikkreislaufs
Es kommt ein 15-MPa-Konstantdruck-Hydrauliksystem mit variablem Druck zum Einsatz, das mit einer 40-l/min-Zahnradpumpe kombiniert ist, um eine stabile Druckversorgung für den Motor zu gewährleisten. Am Öleinlass des Motors ist ein Pilot-Proportionalventil installiert, um eine präzise synchrone Steuerung des Hebens und Wendens der Schaufel mit einem Synchronisationsfehler von ≤ 2 % zu erreichen. Es wird ein Gegendruck von ≤ 3 MPa eingestellt und ein externes Φ12-mm-Ölablassrohr angeschlossen, um Schäden an der Öldichtung aufgrund eines zu hohen Gegendrucks zu verhindern und so die Lebensdauer des Motors zu verlängern.
2. Ölflüssigkeits- und Filterspezifikationen
Wählen Sie N68-Verschleißschutz-Hydrauliköl, das für Betriebstemperaturen von -10℃ bis 65℃ geeignet ist; Ausgestattet mit einem 10-μm-Hochdruckfilterelement, das die Reinheit des Öls auf ISO 18/13-Niveau gewährleistet, anorganische Verunreinigungen wie Boden- und Sandpartikel, die sich während des Betriebs vermischen, wirksam filtert und den Verschleiß der internen Zykloidenpaare und des Verteilungsmechanismus verringert.
3. Erweiterte Schutzmaßnahmen
Die Abtriebswelle verfügt über eine doppellagige Dichtungsstruktur mit Doppellippenrahmen-Öldichtung und Staubring, um das Eindringen von Staub und Schmutz in das Motorinnere zu verhindern, und ist für raue Arbeitsumgebungen im Freien geeignet.
IV. Implementierungsergebnisse
1. Deutliche Verbesserung der Betriebsleistung
Die Hubgeschwindigkeit der Schaufel wurde um 20 % erhöht, die Reaktionszeit beim Wenden wurde auf 0,8 Sekunden reduziert, beim Be- und Entladen voll beladener Materialien tritt kein Verschütten auf und die Betriebseffizienz ist um 30 % gestiegen. Bei der Handhabung von 1,5 Tonnen schweren Materialien kann der Motor 4 Stunden lang ununterbrochen ohne Fehler laufen, wodurch die Trägheits- und Blockierungsprobleme des herkömmlichen Getriebesystems vollständig gelöst werden.
2. Optimierung der Zuverlässigkeit und Wartbarkeit
Nach Tests vor Ort lief ein einzelner Motor 500 Stunden lang ununterbrochen ohne Ausfall. Die Wartungshäufigkeit wurde von einmal pro Monat auf einmal pro Quartal verlängert, was zu einer Reduzierung der jährlichen Wartungskosten um 65 % führte. Die Dichtungsstruktur verhindert wirksam das Eindringen von Verunreinigungen, reduziert den Verschleiß des Zykloidenpaares um 70 % und verlängert die Gesamtlebensdauer des Motors auf über 3000 Stunden.
3. Das Betriebserlebnis wurde erheblich verbessert.
Durch den niedrigen Anlaufdruck wird die Betätigungskraft deutlich reduziert. Im Vergleich zu herkömmlichen Getriebesystemen wird die manuelle Betätigungsintensität um 50 % reduziert. Die Proportionalventilsteuerung ermöglicht eine stufenlose Geschwindigkeitsregulierung der Aktion, sorgt für einen reibungslosen Betrieb ohne Erschütterungen und ist für unerfahrene Bediener schnell zu beherrschen.
V. Zusammenfassung der Bewerbung
Der Zykloiden-Hydraulikmotor BMT-310 mit seinen Kernvorteilen hohes Drehmoment, hohe Zuverlässigkeit und präziser Betrieb hat die Fahrherausforderungen des 1-1,5-Tonnen-Arbeitsgeräts kleiner Lader erfolgreich gemeistert. Diese Lösung wurde in Massenproduktion hergestellt und ist nun in verschiedenen Szenarien verfügbar, beispielsweise in Lagerhäusern, landwirtschaftlichen Betrieben und kleinen Infrastrukturprojekten. Die Marktzufriedenheitsrate liegt bei 97 %, was es zur bevorzugten Lösung für den Antrieb der Arbeitsgeräte kleiner Lader macht.
Vorherige :
Nächste :
Nachrichtenempfehlungen